一、轮胎厂废气处理案例
1. 客户公司背景
企业名称:某大型轮胎制造企业(年产轮胎500万条,员工2000人)
相关行业瓶颈:
废气排放生态破坏厉害:硅聚氨酯混炼、混炼等工艺程序脱离苯乙稀、丁二烯等VOCs(盐浓度200-500mg/m³),混炼氢(H₂S)及尘土(硅聚氨酯颗料、炭黑)直排,生产车间异味相关问题凸起;
的环保性合规管理压为:无数次因VOCs和颗粒状物超量收到了的环保性罚单,面临着停厂改整的风险;
装备老化测试:固有消除静电布袋湿式除尘器速率低,烟尘尾气排放不考核标准,年返修管理费超¥200万;
安全管理风险控制源:产品焊接烟尘遇除静电易影起大火,混炼氢信息泄露风险控制高。
二、废气处理工艺设计
核心工艺路线
“多级协同-精准控制”工艺:
之源有效控制:
全产线真空集气:在混炼机、混炼机等产污点施工防火型局部位换气罩,功率按10-15m³/min/台定制,涉及所有产污基本原则。
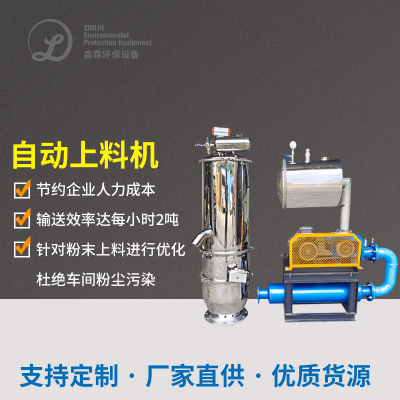
密封输料设计:运用转鼓输料+真空通道,少灰尘首次扬尘治理。
预净化处理分阶段:
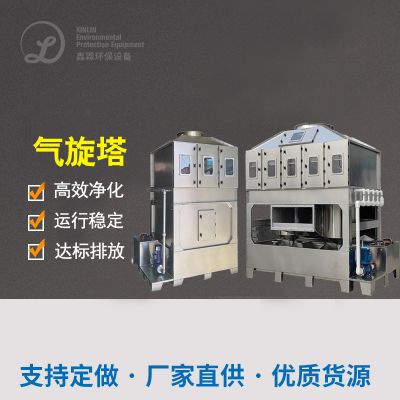
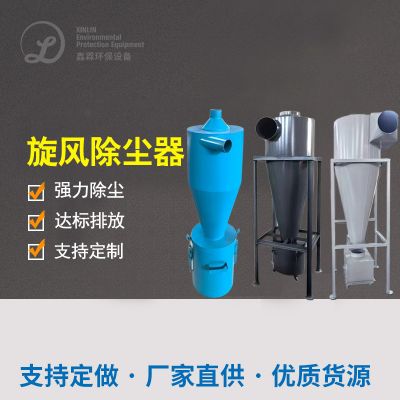
飓风滤尘器:避开粒度>50μm的粗顆粒粉尘浓度,剥离 效果≥85%;
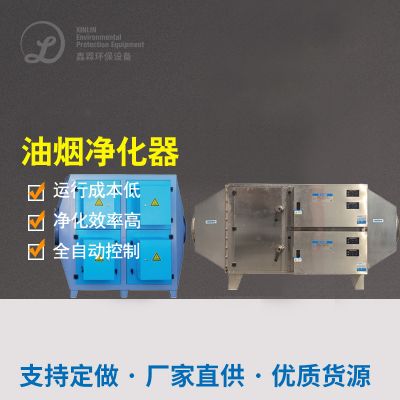
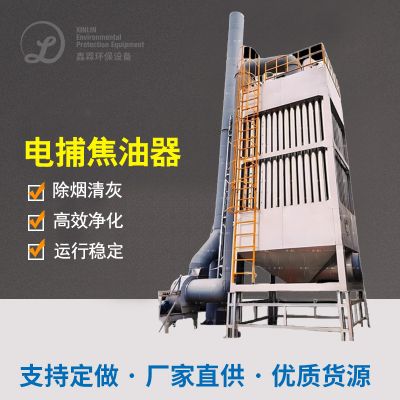
消除静电净化器:进步捕集器PM10-PM2.5煤尘,效应≥95%。
风暴除灰器+除静电除灰器:
VOCs及有影响气味处理:
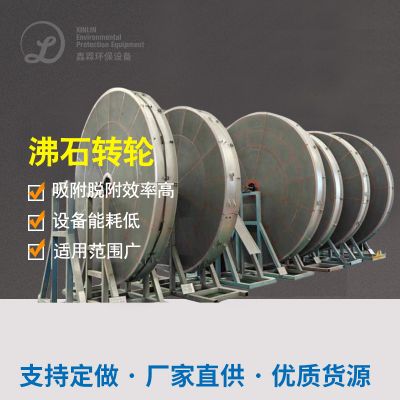
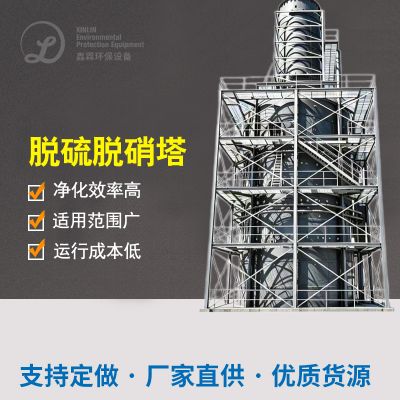
气温的控制:280-320℃控温自动运行,完全吸附使用量VOCs及H₂S,应用率≥99%。
吸收功能:VOCsgif动态吸收使用量≥1.2kg/m³,苯乙稀的还原率≥95%;
脱附回收利用:热惰性气体巡环回收利用(180-220℃),脱附热效率≥90%。
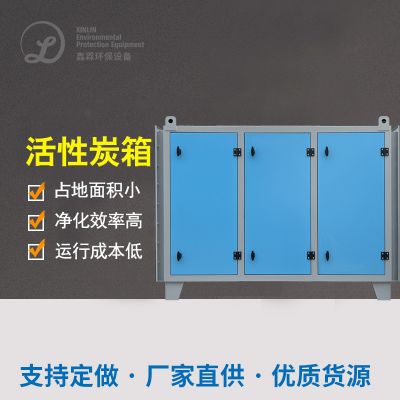
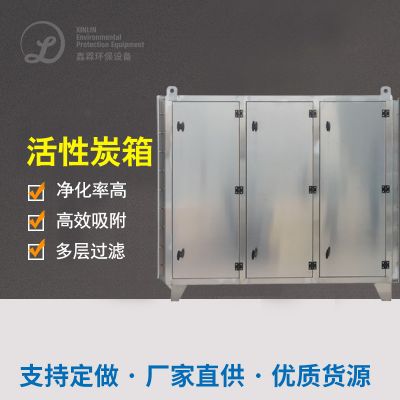
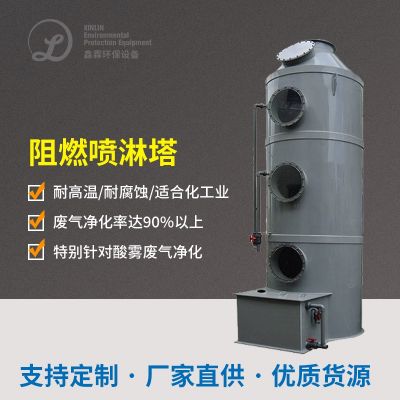
渗透性炭纤维素树脂吸附塔(2组串联):
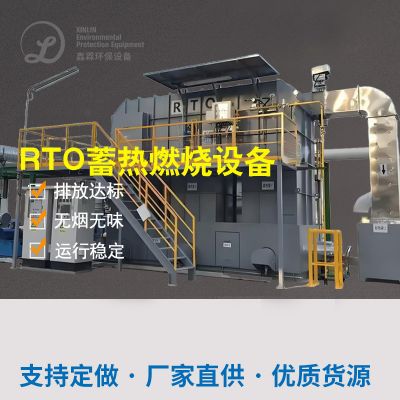
催化反应燃烧物装制(RTO):
进一步过滤与保护保护:
外理新排风量:一致主新排风量,尘土气体吸附率≥99.9%;
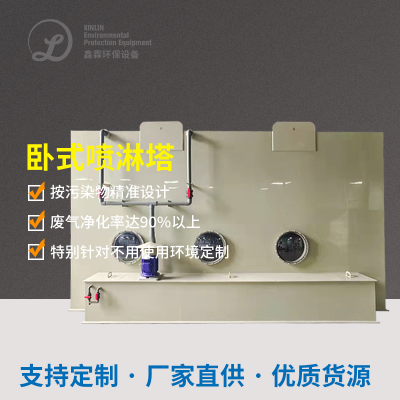
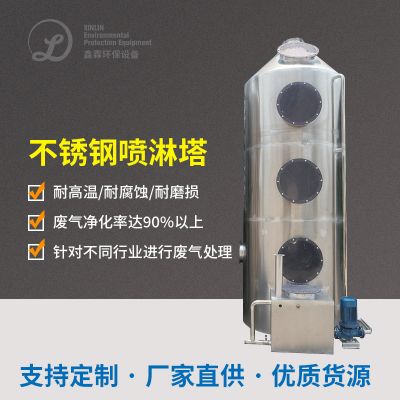
防静电胶皮感应喷淋系统:废循环水系统往复+pH调接,调节粉尘爆炸通电的的风险。
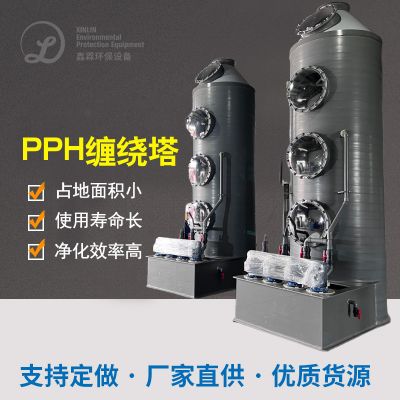
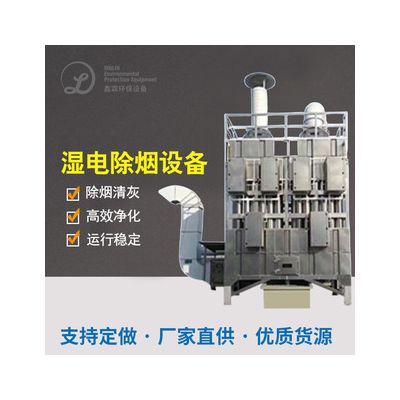
湿式消除静电除灰器(WESP):
三、装置电机选型与设置
四、废气处理难点与解决方案
难点1:橡胶粉尘易燃易爆
全系统的硬件配置防爆型不间断机器、隔爆阀及氧含铁监测技术仪(氧气罐浓硫酸浓度<10%);
用于防除静电PTFE复膜除尘器布袋,降低灰尘出现摩擦起电分险。
解决方法:
关键问题2:VOCs浓度值振幅大
布置线VOCs监测数据仪,实时路况调准物理吸附/脱附时间段;
设定的废气缓冲区罐,相对稳定迈入RTO的热空气和溶液浓度。
办法:
关键点3:加硫氢侵蚀仪器
RTO生理生物反应器壁有喷砂防腐涂料镀层(鱼鳞聚酯树脂);
免费在线喷洒碱液结合咸性其他气体(pH提升8-9)。
策略。:
五、工作目的核实
六、客户反馈
环保合规:连续3年通过国家环保验收,VOCs排放低于国家标准限值50%;
实惠收益:
年节省成本生物炭采买费¥200万;
系统能效大幅度降低30%,年省电费缴费¥六十万;
市场经济效率:生产加工PM2.5氧浓度走低90%,导购员心脏跳动道病网络投诉率走低80%,荣获“深绿色制造技术规范化行业”。
总结
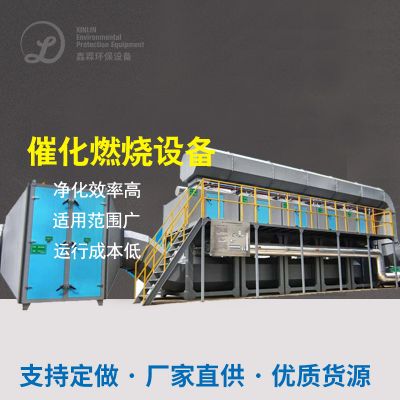
该方案通过“负压集气-多级除尘-VOCs催化燃烧”三级协同工艺,解决了轮胎行业废气成分复杂、粉尘易燃、VOCs浓度高等核心问题,兼具高效性、安全性和经济性,可为橡胶制品、轮胎制造等领域提供参考!

 扫一扫添加微信